



De ce echipele globale de achiziții se asociază cu noi
Calitate asigurată
Funcționează conform sistemelor de management al calității certificate ISO 9001:2015 cu rapoarte complete de testare a materialelor (MTR) furnizate.
Volum flexibil
Tranziție fără întreruperi de la prototipuri rapide (1-10 bucăți) la producție repetată de volum mare (100,000+ bucăți).
Suport de inginerie
Examinare Free Design for Manufacturability (DFM) pentru a elimina riscurile legate de scule și a reduce costurile unitare.
Trasabilitate completă
Inspecție completă CMM, rapoarte de inspecție a primului articol (FAI) și urmărirea procesului de la -la-sfârșit.
Specificații tehnice de bază de producție
|
Capacitatea de producție |
Procese și echipamente disponibile |
Toleranțe standard |
Materiale suportate |
|
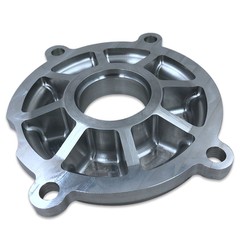
Prelucrare CNC |
3 axe, 4 axe, 5 axe frezare, strunjire, găurire, filetare, șlefuire |
Până la +/- 0.005 mm (+/- 0.001 inchi) |
Aluminiu (6061-T6, 7075), oțel inoxidabil (304, 316L), oțel carbon, alamă, cupru, materiale plastice de inginerie (POM, PEEK, nailon) |
|
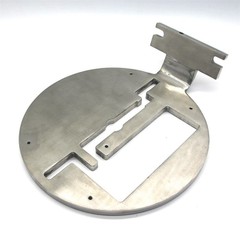
Fabricare tablă |
Tăiere cu laser cu fibre, perforare CNC, îndoire CNC, îndoire tub, sudare TIG/MIG/punct, inserare feronerie, asamblare |
Depinde de grosime și geometria piesei |
Oțel inoxidabil, oțel carbon, aluminiu, oțel galvanizat, alamă, cupru |
|
Turnare prin injecție la comandă |
Prese de 35 de tone până la 1.200 de tone, turnare prin inserție, supramulare, turnare prin suflare |
Standard ISO 20457 / Specificații personalizate |
ABS, PC, PA (nailon), PP, PE, POM, PS, acrilic, rășini umplute cu sticlă{0} |
|
Ștanțare metalică |
Prese de 16 tone până la 400 de tone, golire, perforare, perforare, îndoire, gofrare, embosare adâncă |
Depinde de grosimea materialului și de scule |
Oțel laminat la rece, oțel inoxidabil, oțel galvanizat, aluminiu, cupru |
Ghid de selecție rapidă a proceselor
|
Cerință sau profilul piesei |
Proces recomandat |
Timp de livrare tipic |
Avantaj cheie de producție |
|
Prototipuri și piese de{0}}volum redus |
Prelucrare CNC / Tablă |
3 - 7 zile |
Costul sculelor zero; iterații flexibile de proiectare |
|
Geometrii complexe cu mai multe-fațe |
Prelucrare CNC cu 5 axe |
5 - 10 zile |
Configurare unică; menține relații strânse cu caracteristicile |
|
Carcase, console și panouri |
Tăiere cu laser + îndoire CNC |
5 - 7 zile |
Dimensiuni scalabile; performante structurale puternice |
|
Piese metalice cu volum mare-repetat |
Ștanțare de precizie a metalelor |
15 - 20 zile (instrumente) |
Cel mai mic cost unitar; ciclu de producție ultra-rapid |
|
Componente din plastic de-volum mare |
Turnare prin injecție la comandă |
15 - 25 zile (instrumente) |
Consistență dimensională ridicată; cost unitar redus |
|
Materiale plastice cu inserții metalice |
Insert Molding |
15 - 25 zile (instrumente) |
Rezistență structurală integrată și fire metalice |
Sistem cuprinzător de control al calității
Verificarea materialului
Toate materiile prime sunt verificate la sosire conform specificațiilor clientului. Rapoartele de testare a materialelor (MTR / Specs Mill) sunt disponibile la cerere.
01
Inspecția primului articol (FAI)
Componenta inițială a fiecărei execuții de producție este măsurată pe deplin față de desenul 2D înainte de începerea producției în masă.
02
Controlul calității în-proces (IPQC)
Verificări regulate de prelevare în timpul funcționării pentru a monitoriza pozițiile orificiilor, unghiurile de îndoire, grosimea peretelui, dimensiunile filetului și finisarea suprafeței.
03
Inspecție finală și documentare
Inspecție vizuală și verificare dimensională CMM înainte de ambalajul de export.
04
Documentația de inspecție furnizată
Rapoarte de inspecție CMM, înregistrări de inspecție dimensională, certificate de conformitate (CoC) și certificate de materiale.
05
Revizuirea ingineriei și optimizarea DFM
Tablă
Razele de îndoire, distanța dintre orificii-la-margini și distanța dintre orificii-și-îndoiri.
Turnare prin injecție
Uniformitatea grosimii peretelui, unghiurile de întindere, locația porții, rata de contracție și fezabilitatea subcutării.
Prelucrare CNC
Accesul la scule, limitările buzunarelor adânci și alocările de toleranță pentru a elimina timpul de prelucrare inutil.
De ce avem nevoie pentru un RFQ precis
|
Desene 2D |
PDF, DWG, DXF (indicând dimensiunile critice, toleranțele și finisarea suprafeței). |
|
Fișiere CAD 3D |
Format STEP, STP, IGES, IGS sau X_T. |
|
Specificații materiale |
Calitatea materialului și standardele cerute. |
|
Cantități de producție |
Dimensiunile loturilor prototip și volumele anuale estimate. |
|
Operații secundare |
Finisarea suprafeței (anodizare, acoperire cu pulbere, placare), tratament termic sau cerințe de asamblare. |